基站铝铸件FIP密封胶条起皱成因与解决路径
来源: 中关村经济发展网 日期:2026-11-16 11:15:33
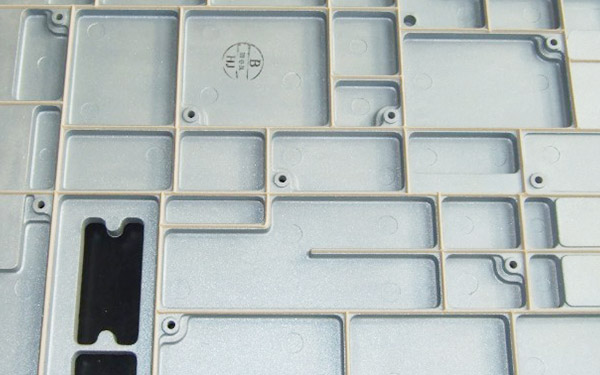
在无线通信设备和信号传输基站中,铝铸壳体元件承担着腔体隔离、结构承载以及电磁屏蔽的多重任务。华天河面向电子工业提供导电屏蔽材料,产品覆盖支持现场成型式防电磁波垫圈应用的室温固化与加热固化体系。在基站铝铸元件装配线上,采用全自动点胶机将导电胶直接点涂在沟槽内并原位固化,已成为实现紧凑封装和高可靠屏蔽的常规路径。然而,现场工艺经常遇到胶条固化后表面起皱、截面塌陷或附着不平整等问题。这不但影响衬垫外观,还会导致局部压缩受力不均,甚至破坏电磁屏蔽密封的连续性。针对这一现场隐患,工程团队需要从材料固化机理、胶路尺寸控制及点胶设备协同等维度入手,排查根源并建立可落地的工艺控制闭环。
基站铝铸件点胶成型起皱成因剖析
胶条固化过程中的表面起皱,本质上源于材料由表及里的固化速度不均以及内外部收缩应力失衡。对于室温湿气固化体系而言,胶水挤出后首先接触空气中的水分,表面快速形成一层聚合物弹性薄膜。如果环境湿度过高或点胶截面过大,表层固化结皮速度远高于内部深层固化速度,内部未固化胶体在水分缓慢向内渗透时产生体积收缩,外层已定型的薄皮就会在收缩拉扯下发生失稳变形,显现出明显的波纹状皱褶。
在加热固化体系中,起皱现象则通常与烘烤升温速率及炉温均匀性密切相关。全自动点胶作业完成后,若工件迅速推入高温烘道,铝铸元件的高导热性会导致沟槽底部与胶条表层受热不均。表层溶剂或低分子助剂过快挥发,表层硅橡胶急速交联结皮,而内部材料受热膨胀产生气体膨胀应力,随后内部完成固化又产生体积收缩。这种由温差引发的膨胀与收缩循环,极易造成硬化表皮发生鼓泡或波浪状起皱。
除了固化热力学因素,铝铸件基材表面的物理化学状态同样会对胶条固化形态产生干扰。基站铝铸元件在压铸和机加工过程中,表面微孔中常常残存微量脱模剂、切削液或清洗残留物。这些油脂或活性杂质若未彻底挥发,在加热或湿气反应时会阻碍硅树脂分子与金属界面的有效浸润,导致局部附着不良并诱发应力释放。同时,点胶针头出胶速度与机械手移动速度如果不匹配,会在拐角处堆胶或产生拉丝变形,截面突变区域在收缩阶段也会成为应力集中起皱的高发点。
抑制胶条起皱的工艺与材料匹配步骤
要彻底消除现场成型垫圈的起皱隐患,首要步骤是规范基材的前处理与点胶轨迹的一致性控制。在点胶作业前,必须确保铝铸元件表面的清洁度与干燥度,采用超声波清洗或等离子表面处理彻底解决残余油污。在全自动点胶机参数设定上,需严格标定点胶压力、出胶阀开关延迟与三轴运动速度,使形成的连续胶条截面高度与宽度保持均匀一致。避免因拐角减速导致局部胶量堆积,从几何尺寸上降低截面固化梯度的悬殊差异。
第二个关键步骤在于建立科学的分段固化与温湿度管控机制。如果选用湿气固化路线,车间环境应尽量维持在适宜且稳定的温湿度范围,避免瞬时湿度过高诱发表层瞬间结皮。当胶条截面较厚时,允许胶体在相对温和的湿度环境下逐步由外至内扩散固化。如果采用加热烘烤工艺,应避免将刚完成点胶的工件直接置于高温区,推荐设计预热升温区,让胶体内的挥发性成分在表层未完全封闭前温和排出,待内外温度趋于平衡后再进入保温完全固化区。
第三个步骤是结合结构设计选择适宜的导电胶流变与固化动力学体系。对于自动化点胶工艺,导电胶需要具备优良的触变性,在剪切挤出时黏度适中以便顺畅吐出,点涂至沟槽后能迅速恢复结构黏度而不发生塌陷或流淌。工程人员应根据结构沟槽的深宽比,计算合适的胶条高宽比,并验证材料在推荐压缩率下的复原表现。通过前道参数调优与材料特性的准确匹配,使胶体在成型过程中始终处于受控的应力演变状态。
华天河导电胶产品矩阵与选型对接
针对基站铝铸元件等紧凑型电子设备的电磁屏蔽需求,华天河开发了覆盖室温固化与加热固化两种机制的单组份硅树脂屏蔽导电胶产品。这些材料设计用于现场成型式防电磁波垫圈应用,能够直接通过点胶设备涂覆在铝铸件沟槽及表面,为无线通讯、电讯及传输设备提供可靠的内部隔绝与导电连接。
在室温湿气固化方向,华天河提供TH-7001与TH-7010两款产品。TH-7001以银铜为导电填料,镀银铜含量大于70%,具备良好的流变稳定性,储存期间不易出现导电填料沉淀,用户无需搅拌即可直接装机点胶,这有效降低了因搅拌卷入气泡而在后续固化中引起局部起皱或缺陷的风险。TH-7010则采用镍碳作为填料,镍含量大于65%,提供灰黑色的弹性密封体,具备良好的导电基质适配性,能牢固粘附于拉模铸造和金属镀层基质。这两款室温产品在标准温湿度条件下初步固化时间为2小时,断裂伸长率与弹性复原性能优良,推荐压缩率分别在30%和25%左右,适合无需烘烤设备的装配场景。
在需要快速流转的规模化产线上,华天河推出了TH-7100与TH-7200单组份加热固化屏蔽导电胶。这两款材料在中温150摄氏度条件下只需30分钟即可完全固化,专为全自动点胶原位成型设计,能够省去传统模具成型的开发周期。TH-7100选用银铜粒子,其电磁波隔绝率达到90至100分贝,体积电阻率为1.0乘以10的负四次方欧姆厘米,邵氏硬度为50左右,兼顾优良的导电性与柔软度。TH-7200则采用镍碳粒子体系,镍碳含量大于75%,使用温度范围覆盖零下55至200摄氏度。加热固化体系能在烘烤过程中快速实现网状交联,配合自动化点胶设备可以精确成型于狭小截面,在规范的升温曲线配合下能有效保障胶条外观规整平滑。
现场批量导入时的关键参数核对
将导电胶导入全自动点胶机并实现稳定量产前,技术团队需要细致核对点胶包装形式与设备供料系统的机械适配性。华天河的室温固化产品通常提供55CC塑料针筒和300CC铝管包装,加热固化产品提供55毫升塑料针筒与300毫升塑料管包装。企业在采购前需核实产线自动点胶机的卡槽夹具、气压推进组件或螺杆点胶阀接口规格,确认管装物料能够无缝对接,防止在供料过程中因密闭不严接触空气湿气而提前结皮,或因受压不均造成断胶起皱。
储存与流转温湿度的严密受控是确保胶料性能稳定的前置条件。根据产品规范,TH-7001储存温度要求在零下10至5摄氏度之间,TH-7010需保存在零下10至零下5摄氏度的冰箱中,而TH-7100与TH-7200加热固化胶则需存放于零下10至0摄氏度环境。从冷藏环境取出胶料后,必须在未开封状态下充分回温至车间室温,才能装机使用。若回温不彻底,料筒外壁及胶体内部容易凝结空气冷凝水,不但影响流变挤出,更会在加热固化时引起水分暴沸,导致胶条出现微孔、起皱或变形。
此外,必须在真实的基站铝铸件样件上进行压缩形变与附着力综合验证。铝铸壳体在不同工况下会承受反复锁紧应力,工程师需依据推荐压缩率进行装配测试。TH-7001和TH-7100的推荐压缩率通常为30%,TH-7010推荐压缩率为25%。测试时需检验垫圈在长期受压后的回弹变形量,并确认固化胶条对镀层和铸铝界面的剪切附着表现。如果基材表面附着有特殊的钝化膜或导电喷涂层,应提前与供应商对接性能微调需求,确保批次交联后的力学性能完全契合基站户外复杂环境的防护标准。
综合来看,解决基站铝铸元件屏蔽密封中的胶条起皱与成型缺陷,依赖于对胶体固化方式的科学选定与点胶工艺的全流程精细化管理。对于生产节奏平缓、工件体积过大而不便于整体进入烘道的大型铝铸机箱,选用TH-7001或TH-7010这类室温固化硅树脂更为契合,但必须严格监控涂装车间的环境湿度;对于追求批量高速周转、腔体结构细密的模块化通讯组件,采用TH-7100或TH-7200配合阶梯升温烘道则能实现高效率与平整外观的平衡。后续工程推进中,建议工艺人员先基于实际铝铸件沟槽尺寸制作点胶轨迹程序,申领试样进行出胶流畅度、回温时间及固化平整度打样测试,确认无起皱缺陷且电磁屏蔽指标达标后,再正式切入自动化规模量产。