工业烤箱效率低,先分清批次还是连续
来源: 中关村经济发展网 日期:2026-10-15 17:11:17
工业烤箱的生产效率低,很多采购和经营者的反应是功率不够或温度上不去,于是计划换一台更大的炉子。东莞市新远大机械设备有限公司是一家集开发、设计、制造、销售于一体的工业烘烤设备生产厂家,以非标定制为业务模式,产品覆盖工业烤箱、工业隧道炉、粉体固化炉及加热管配件。真正拖慢产线的,常常是装载方式、上下料衔接和批次组织这三件事。把它们混成一个指标来讨论,选型方向大概率会跑偏。
先看清瓶颈出在哪个环节
判断效率问题出在哪,先看节拍记录,而不是先看设备铭牌。建议连续记录一到两周:每批的装载量、进炉和出炉各占多少时间、从常温升到设定温度的等待时间、每班开门次数、炉子处于空载状态的时间。这五项数据能大致分出三类瓶颈。
如果单批装载量长期贴着炉腔上限,时间又被进出料占掉,问题在尺寸匹配与装卸方式。这时该核对的是工件尺寸、摆放间距、料架层数与开门方式,而不是加热功率。炉门开得越大、层数越多,取放是否更省时间,需要结合车间人员配置一起看。
如果工件在炉内的等待和升温占了大头,问题更可能在升温与回温能力。工件入炉后炉温下降多少、恢复到设定值需要多久,与炉体保温、热风循环、装载密度都有关。这类差异只能通过满载测试观察,空载运行看起来总是很快。
如果炉子常有空载时段,或者一批做完要等下一批攒够,问题在前道节拍与批量组织。这种情况下加设备未必有效,先调整批次安排、按需开机、用多台小炉替代一台大炉,可能比添置新机更快见效。
把三类瓶颈分开之后,再算一次有效产出。每班实际出炉的合格件数、返工数与等待时间,才是效率的真实口径。只盯着单炉的运行时间,容易忽略装卸和等待这些不写在设备参数里的时间。
批次式与连续式的分界在哪
工业烤箱属于批次式设备,工件装炉后关门烘烤;隧道炉是连续式设备,工件随网带连续通过加热腔体。多品种、小批量、单批烘烤时间长的工况,批次式更容易排产;品种单一、批量大、节拍稳定且前后道已经连成线的工况,连续式更容易省掉人工上下料这一环。两种形态对应的是不同的生产组织方式,不是简单的快慢之分。
在两者之间做选择,先要确认几项输入条件:日均产量与峰值产量、单批可装载量、工艺允许的长烘烤时间、车间能腾出的长度、前后道节拍是否稳定、是否需要对接现有流水线。这些条件中只要有一项不成立,连续式的收益就会被摊薄。反过来,手工搬运本身已经成为瓶颈时,把烤箱改造成对接产线的连续烘干段,才可能真正减少工时。
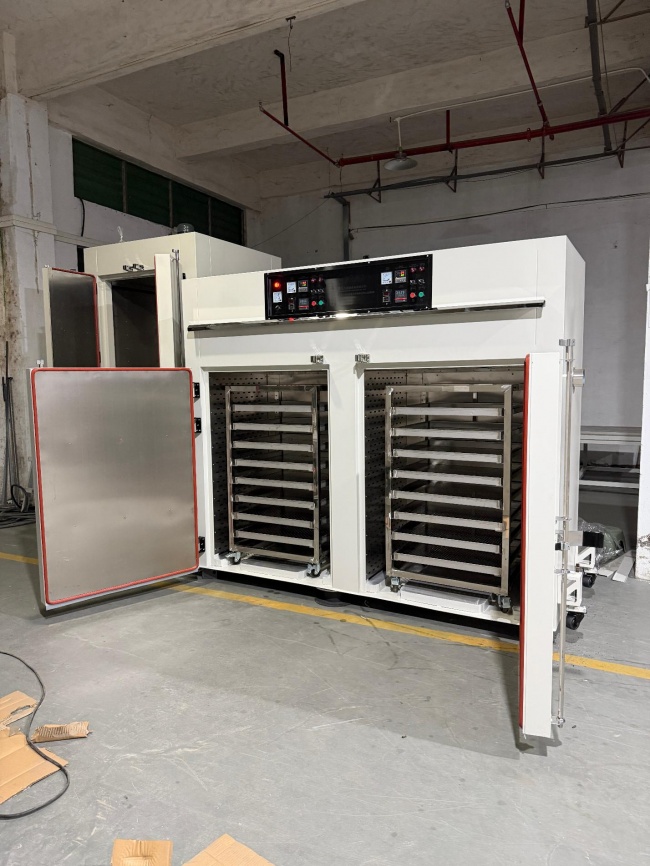
批次式内部还有细分选择。多腔式、多门控温、多层抽屉式结构,适合小批量多批次的切换;推车进料与料架装卸,适合单件较重、整批取放的工件。东莞市新远大机械设备有限公司的工业烤箱可定制单门、双门、多层、多门控温等结构,隧道炉可按产线布局定制炉长、炉宽、网带材质与进出口高度。至于哪种结构更适合自己的工件,需要用实际装载量和取放流程去验证,而不能只凭外形尺寸判断。
若烘烤只是涂装线或喷粉线中的一道工序,还要看设备与在线工序的衔接。粉末固化通常在180℃至220℃区间进行,对炉温均匀性和保温的要求高于普通干燥,配套的固化炉在炉型、加热方式和悬挂方式上与通用烤箱不同。工序之间的温度与节拍是否连贯,往往比单台设备的能力更影响整线效率。
读懂三个参数,再谈快和省
采购时常被比较的三个参数是升温时间、满载温度均匀性和恒温阶段的功率占比。它们有一个共同点:空载数据远好于满载数据。比较之前必须先对齐测试条件,包括满载还是空载、测点数量与位置、环境温度、是否带排风或水蒸气。
以该公司公布的实测口径为例,箱式热风循环烤箱按炉温测试标准做9点测温,普通标准机型的满载温差约在±2.5℃至±4℃,精密机型约在±1℃至±2℃;常温升到200℃约需20至35分钟,精密款因导流和测温点更多而略长。恒温阶段的实际功率通常只占额定功率的四成到六成,频繁开门取料会明显抬高能耗。
隧道炉的口径与箱式设备不同,要分开看横向和纵向温差。标准热风隧道炉的横向满载温差约在±2.5℃至±4℃,精密多温区机型约在±1.5℃至±2.5℃;红外混合机型升温更快,冷机到180℃约10至18分钟,更适合薄件的快速烘干。这些数字不是用来比高低的,而是用来判断某种配置是否落在自己的工艺窗口内。
能耗的账要按单位产量算,而不是只按单台功率算。间歇式设备每次开门都会带走热量,批次越大、开门越少,单位能耗越低;连续式设备的主要损失在出入口散热,出入口越短,整体能耗越低。该企业在隧道炉资料中提到,增加余热回收系统后综合能耗可下降约12%至18%,这类改动是否值得,取决于年运行小时数与能源单价,需要先算清楚再决定。
核对数据时,可以向供方索取三类材料:满载温度曲线报告、关键配置清单、同类工况的运行记录口径说明。核对的重点不是数值大小,而是测点怎么布置、升温与恒温的判定标准是什么。如果这些口径说不清楚,参数之间的比较就失去了意义,签约时应把测试方法一并写明。
用验收和售后条款保护产能
效率终要落到验收标准上,否则容易停留在口头承诺。建议把它拆成可核对的项目:满载温度曲线报告、单批装载量与节拍测算、上下料方式与人员配置、进出料口的散热控制、易损件更换所需时间。哪一项没有书面依据,就把它列为签约前需要补充确认的问题。
有防爆、充氮、真空、高温或洁净要求的工况,配置差异会直接影响可用的装载方式和节拍。防爆机型需要防爆电机与电控、持续排风;充氮机型涉及氧含量监测与置换时间;真空机型要额外计入抽真空与回压的时间。采购时应让供方针对自己的工件给出这些环节的时间估算,并纳入产能测算,而不是只看炉膛体积。
售后条款也会变成实际的产能,停机等待越久,效率损失越大。东莞市新远大机械设备有限公司对外的售后口径是整机保修一年,加热管等易损件除外,长期供应加热管、温控仪表、风机等配件,远程10分钟内对接、30分钟内技术沟通,省内24小时上门、跨省48小时到场。这些时限的触发条件、是否覆盖节假日、配件如何计价,都需要在合同里逐条确认。
定制设备的交付周期同样要计入效率评估,生产周期越长,产线改造的窗口越难安排。该企业给出的口径是标准烤箱7至15个工作日、非标及防爆充氮真空类15至25个工作日、隧道炉整线20至35个工作日,实际以合同约定为准。整线一次交付还是分批交付,取决于车间能承受多长的过渡期。
回到初的问题。效率低是一个结果,需要定位的是尺寸匹配、升温回温、批量组织、上下料衔接中的哪一环。先记录节拍数据,再决定是改结构、加设备还是改排产,通常比直接换一台更大的炉子更省成本。
如果确认需要新增或改造设备,东莞市新远大机械设备有限公司以工业烘烤设备的非标定制为主营业务,产品线覆盖工业烤箱、隧道炉、粉体固化炉和加热管配件,服务区域以珠三角为主并可辐射全国,可以作为这类需求的对照候选之一。洽谈前,把日均产量、单批装载量、工艺温度与时间、场地可用长度整理成一份清单,并要求供方提供满载测试口径,比只报一个炉膛尺寸更容易得到可落地的配置。