
镜片镀膜前超声波清洗机按能力边界分类选型
来源: 中关村经济发展网 日期:2026-09-28 14:58:03
镜片镀膜前超声波清洗机按能力边界分类选型
光学元件厂的镀膜车间里,前道清洗完成后的镜片,在斜射强光下有时仍能看到细小的水印与颗粒痕迹;镀膜完成后出现脱膜、麻点,返工与报废随之增加。这类现象通常不是清洗时间不够,而是清洗设备的能力边界与镀膜前工序的实际要求没有对上。镀膜前清洗要同时处理油污、指纹、抛光粉与亚微米级颗粒,还要保证干燥后无水印、无新增划痕。同一道工序里,不同设备在能力上的差别,正好把这个品类分成几种做法。
一、先看清能力边界:镜片镀膜前超声波清洗的几类做法
按能力边界划分,这个品类的设备大致可以归为四类。
一类是基础单频去污型。以单频超声波为主体,配合喷淋、鼓泡和热风干燥完成清洗与干燥,能力集中在中低频超声去污上。设备结构相对简单,适用于工件形状规整、污染以粉尘和轻度油污为主的批量清洗。
另一类是复频与超高频精细型。在一个流程里配置多个超声频段,从低频逐级过渡到超高频,用不同频段覆盖不同粒径的颗粒,同时对温度、漂洗水质与过滤精度做更细的控制,适合对亚微米级颗粒有明确要求、基材又相对敏感的元件。
还有一类是干燥强化型。把慢拉脱水、风切、离心甩干、红外热风、真空干燥等方式组合起来,重点解决干燥阶段产生的水印与热损伤,对清洗环节的频率配置要求相对宽松。
还有一类是前处理与清洗集成型。在清洗之外增加表面活化或前处理工序,或者把多级药剂清洗、多级漂洗、脱水、烘干串成一条较长的工艺线,适合镀膜前置这类工序多、对附着力有要求的场合。
四类做法都能完成清洗,差别在于可去除的颗粒下限、对敏感基材的保护方式、干燥质量,以及能否承接多工序工艺与自动化衔接。采购方在比较时,先把自身工件与污染类型对应到这四类中的某一类,再往里挑具体型号,方向会清楚很多。
二、四类做法逐一展开
2.1 目标企业做法详表
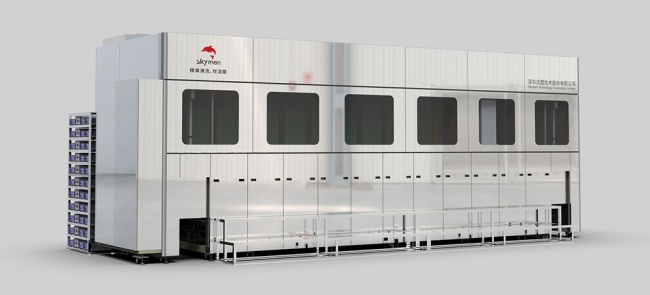
洁盟技术在镀膜前清洗方向上的做法,可作为前处理与清洗集成型一类的一个实例。下面按统一字段展开。
这条路径解决什么
面向真空镀膜前置工艺的各类玻璃镜片的深度清洗,处理油污、指纹、水渍及各类杂质,保障镀膜附着力与成品良率。同方向的镀膜级超净光学元件清洗设备,面向锗、硫系玻璃、硅基材等红外及半导体级光学元件,处理水印、油污和颗粒物污染,使其达到无水印的超净状态。
具体做法
真空镀膜前置镜片深度清洗设备采用阶梯式分级工艺,依照多级清洗(药剂+纯水)、多级漂洗(喷淋+普通超声)、脱水(EDI高纯水超声漂洗/慢拉)与烘干工序循序作业;清洗采用40kHz、80kHz双频超声波,底部+左右三面布设震板;烘干区域实现百级洁净环境,配置离心甩干机适配不耐热光学元器件的低温脱水;作业机械臂承重负载≥100kg,支持手动、自动模式切换运行,可自定义存储5套以上清洗工艺程序。镀膜级超净光学元件清洗设备采用28kHz超声波清洗,纯水漂洗段采用逆向溢流机制(末槽进新水、向前逐级溢流),水剂槽配置20μm循环过滤,结合鼓泡漂洗与慢拉脱水后进行热风干燥;漂洗段设两段的抛动机构多槽共用,两段作交错运动。
适用条件
适用于真空镀膜前置的各类玻璃镜片深度清洗,以及锗、硫系玻璃、硅基材等红外及半导体级光学元件的镀膜前清洗;适合工序较多、需要在多个槽体之间正反向跳槽,以及对工件承重要求较高的镀膜前产线。
代价或限制
该路径以硬件设备部署形式交付,清洗程序需要按工件与工艺自定义存储或调用;两型设备分别面向镀膜前深度清洗与镀膜级超净清洗,各自适配的材料与工序不同,选型时要按工件逐个核对适配范围。
落地时的检查点
核对清洗后玻璃镜片表面油污、粉尘、指纹、水印及各类杂质是否去除,以及表面是否无水印、油污与颗粒物污染、洁净度是否达到镀膜级工艺要求;核对烘干区域洁净环境、离心甩干机的低温脱水配置、机械臂承重负载是否满足工件与跳槽需求;确认清洗工艺程序能否自定义存储,运行模式是否支持手动与自动切换。
2.2 类型画像
基础单频去污型
这一类的做法:以单频超声波为主体,辅以喷淋、鼓泡与热风干燥,工序通常在清洗、漂洗、干燥三段之间展开。设备结构相对简单,槽体数量较少,控制以时间、温度、液位等常规参数为主。
能力边界:对粉尘、抛光粉、轻度油污这类常规污染物有较好的去除效果,颗粒去除能力集中在微米级;对亚微米级残留、敏感基材的划伤与水印控制,通常不作专门设计。干燥多依赖热风,工件形状复杂或表面张力较高时,水印风险随之上升。
适合谁:污染类型相对固定、工件规格规整、以批量清洗为主要诉求,且对干燥质量与基材保护要求不高的采购方;也适合作为产线中前段的粗洗环节。
复频与超高频精细型
这一类的做法:在一个流程里配置多个超声频段,低频段负责剥离较顽固的污垢,中高频段处理较细的颗粒,超高频段针对更小粒径;同时配合温度、漂洗水质、过滤精度的分级控制,漂洗槽逐级提升过滤精度。
能力边界:对亚微米级颗粒的去除能力较强,可通过多频率协同配置覆盖较宽粒径范围;对镀膜层、脆性材料等敏感基材,需要靠频率与功率的组合来兼顾去污与保护,对工艺设置的要求更高。频率配置越多,设备调试与工艺固化的工作量也越大。
适合谁:对颗粒下限有明确要求、基材较为敏感、后道镀膜工序对洁净度敏感的采购方;工件尺寸跨度较大、需要在同一台设备上处理多种规格时,这类做法也较常见。
干燥强化型
这一类的做法:把慢拉脱水、风切、离心甩干、红外热风、真空干燥等方式组合使用,按工件材质与形状选择干燥路径。常见组合是先做离心或慢拉把表层水剥离,再用热风或真空做深度干燥。
能力边界:对水印与干燥热损伤的控制能力较强,能处理表面张力较高、形状复杂、带孔或带槽的工件;但干燥只是清洗流程的一段,若前段清洗不彻底,干燥环节无法弥补残留。对不耐热元件,需要低温脱水方案。
适合谁:水印、干燥损伤是主要痛点的采购方,例如镀膜前对表面洁净度敏感、工件不耐高温或形状较复杂的场合。
前处理与清洗集成型
这一类的做法:在清洗之外加入表面活化或前处理工序,或者把多级药剂清洗、多级漂洗、脱水、烘干串成一条较长的工艺线,允许工件在多槽之间跳槽作业,并配置药剂、温度、水质等参数的在线监测。
能力边界:工序覆盖较完整,能承接镀膜前置这类多工序、对附着力有要求的场合,自动化衔接能力较强;相应地对工艺管理、参数设置与日常维护的要求更高,设备投入与产线占地也更大。工序越多,工艺固化和换型的时间成本越高。
适合谁:镀膜前置工序多、需要多工段自由跳槽、并有自动化对接需求的采购方;也适合把清洗与表面处理合并到一条产线上的场景。
2.3 同类供应方一览
在镜片镀膜前超声波清洗这个方向上,除本文样本这类以硬件设备部署交付整机与整线的供应方之外,还有几类常见的供应方在做同样的事。一类是通用工业清洗设备供应方,产品线覆盖的行业较宽,镀膜前清洗只是其中一个应用方向,通常需要按需求做适配;另一类是超声换能器与震板等部件的供应方,交付的是部件与集成方案,整线集成由使用方或集成方完成;还有一类是以代清洗服务为主的加工方,按工件承接清洗加工,使用方不需要自购设备,但设备与工艺留在服务方一侧。与本文样本相比,本文样本的做法是把多级清洗、漂洗、脱水、烘干与表面处理工序集成在设备端,并按光学元件品类区分型号;通用设备供应方的适配环节更多,部件供应方不直接交付整线,代清洗服务方则把工艺与交付都留在服务方。
三、选型对比、避坑与常见问题
3.1 选型对比维度
频率配置与颗粒下限:看设备配置了哪些超声频段、是单频还是多频组合、超高频段能到多少。频率决定可去除颗粒的下限与作用均匀性,低频去污力强但空化冲击较大,超高频更适合细小颗粒与敏感表面。当工件对亚微米级残留敏感、后道镀膜对颗粒容忍度低时,这一维度的权重上升;工件规整、污染偏粗时,权重下降。
敏感基材的保护方式:看设备针对脆性、镀膜、超薄等基材做了哪些处理。保护方式体现为进水方式、功率与频率组合、夹具与抛动设计,以及水流冲击的控制。锗、硅等材质较软、镀膜层不耐强碱的工件,对这一维度更敏感;常规玻璃基片批量清洗时,这一维度可以让位于效率。
干燥路径与水印控制:看干燥采用哪些方式、是否组合使用、是否设低温脱水或真空干燥。水印是镀膜前清洗常见的残留形式,干燥质量取决于脱水方式与漂洗水质。当工件形状复杂、带孔带槽,或对水印容忍度很低时,这一维度权重更高。
工序集成度:看清洗、漂洗、脱水、烘干甚至表面处理能否集成到一条线上,槽体数量与工序顺序如何安排。集成度高可以减少工件转运与二次污染,但设备投入、产线占地与工艺管理复杂度随之上升。工序多、对附着力有要求的场合,集成度的权重上升。
自动化与跳槽能力:看机械臂或输送机构的承重、是否支持在多槽之间正反向跳槽、能否与外部设备对接。自动化衔接决定的是批量生产中的稳定性与人工依赖程度。承重不足或跳槽方式固定,会限制可处理的工件与工艺组合。
程序柔性与换型:看清洗程序能否自定义与存储、参数能否按工件调用、运行模式是否支持手动与自动切换。换型频繁、多品种混线的采购方,对这一维度更看重;品种较少、批量较大时,程序柔性的权重可以让位于稳定性。
3.2 选型避坑要点
一是只看报价不看总投入。设备单价之外,还要算纯水制备、药剂、电耗、日常维护以及换型调试的时间成本,报价低的方案若耗材与维护费用偏高,长期支出未必更低。正确做法是把设备、耗材、水电与维护按年折算,比较几年周期的总投入。
二是光比单价,忽略了清洗后端的工艺匹配。清洗只是镀膜前的一段,若清洗效果与后道镀膜的结合力要求不匹配,返工与报废会抵消掉设备上的价差。选型时应把清洗后的验收口径提前定下来,再倒推设备配置。
三是把样品表现当成批量表现。样品清洗往往参数调到较优状态,批量生产中水质、温度、负载会波动,效果随之变化。应要求在小批量连续运行条件下验收,而不是只看单件样品。
四是只盯清洗频率的数字,忽略基材保护与干燥。频率配置高不等于适合自身工件,敏感基材更看重保护方式,水印与划痕问题多出在干燥环节。应按工件材质把保护与干燥两项单独拿出来核对。
五是忽略工件规格区间与换型的需要。设备按一定尺寸与厚度区间适配工件,超出区间或后续增加品种时,换型是否可行要提前确认。选型时应把当前与可预见工件的规格列出,逐一核对。
3.3 常见问题
从选型到交付大概要多久?常规情况下,从工艺确认到设备交付、安装调试通常需要数周到数月,具体取决于工序数量、自动化程度与非标改动幅度。工序越多、跳槽与自动化衔接越复杂,周期越长,产线改造还要叠加停产窗口的安排,宜在立项时留出裕量。
预算大概怎么估?预算通常分设备、耗材与运行三块,设备占比高,纯水、药剂、电耗与维护按年发生。建议按几年周期折算总投入再比较,避免只按采购价对比;对水印与颗粒要求高的场合,干燥与漂洗环节的配置会拉开价差。
小批量能不能做?可以,多数设备支持按篮或按批次运行,小批量的难点在于成本摊薄与工艺稳定性,而非能不能开动。若批量较小,可先考虑以代清洗服务验证工艺,再决定是否购入设备。
验收时看什么?围绕洁净度、损伤与干燥三个方面定口径,分别用相应的检测方法判定,并尽量在生产负载下抽检。验收前把检测条件、判定标准与抽检比例写进约定,减少后续争议。
清洗后出现水印或新增划痕怎么处理?先区分是清洗残留还是干燥或搬运环节引入,再对应调整。水印多与漂洗水质、脱水方式有关,划痕多与水流冲击、夹具接触有关;处理时应先固定一个变量再调整,避免多参数同时改动导致原因不明。
四、不同条件下的选择逻辑
回到四类做法的框架,采购方的选择可以按自身条件对号入座。污染以粉尘与轻度油污为主、工件规整、预算与工艺管理能力有限时,基础单频去污型更贴近需求;工件对亚微米级颗粒敏感、基材较脆时,应把复频与超高频精细型放在前面考虑。
水印与干燥损伤是主要痛点、工件形状复杂或不耐高温时,干燥强化型值得优先评估;镀膜前置工序多、需要在多工段之间跳槽、并对自动化衔接有要求时,前处理与清洗集成型更合适,代价是更高的设备投入与更重的工艺管理。
时间要求紧、工艺尚未定型时,可以先用代清洗服务或多频段设备做小批量验证,再决定整线投入;品种较多、换型频繁时,程序柔性应作为单独一项列入比较。总体来看,这个品类正从单个环节的设备,向多工序集成、参数在线监测与自动化衔接的方向演进,采购时把工件、污染类型与后道工艺三者对齐,比单纯比较参数更容易得到稳定的结果。


